包装打样全流程:从刀版到样盒
打样不是「先做一个看看」
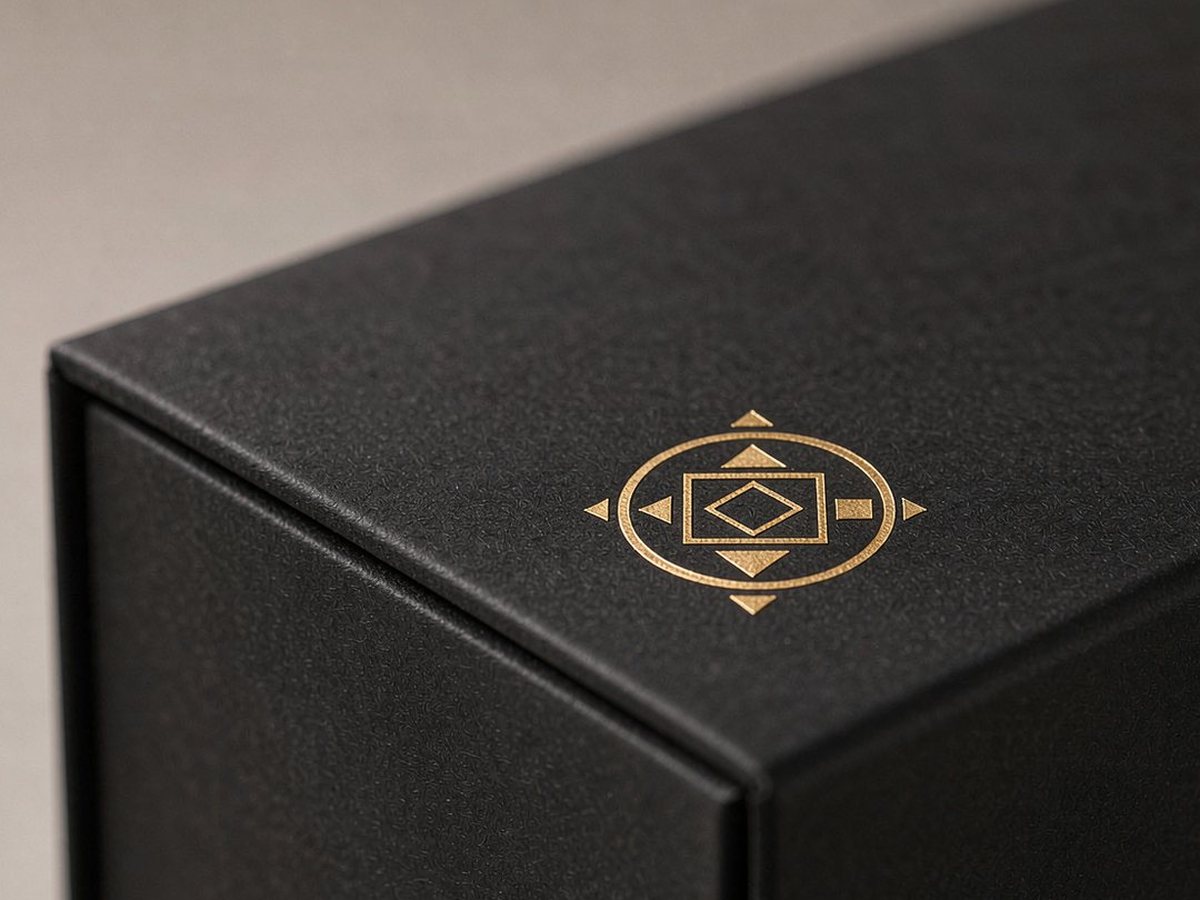
打样的目的是把图纸上的方案变成可以上手、可以量、可以签的东西。很多纠纷来自「效果图上不是这样」——效果图不体现纸张厚度、不体现烫金的反光角度、也不体现盒子合上时盖子和底座的那条缝。所以打样环节要分几次做,每次只解决一类问题。
四种样,各看各的
- 数码样:直接打印在纸上,只看图案、配色和文字排版,成本最低,一天内能出。它不体现工艺,也不体现结构。
- 白样(割样):不印刷,用与成品同厚的材料割出来糊好,只看结构和尺寸:盖子松不松、内衬卡不卡得住产品、折痕位置对不对。
- 手工样:在白样基础上裱纸、印刷、上工艺,人工糊成一只接近成品的盒子。这一只最能反映最终观感,也是签样的主要依据。
- 上机样:用正式生产的机器和材料跑一小批,验证批量一致性和工艺稳定性。大货前的最后一道确认,一般用于工艺复杂或颜色要求高的订单。
流程与时间
结构确认 → 出刀版图 → 割白样 → 客户试装 → 印刷与后道 → 手工成型 → 签样。常规样品 2 到 3 天可以出;涉及印刷和特殊工艺(烫金、击凸、局部UV)的样品,需要 5 到 7 天。时间主要花在等版和等材料上,不是制作本身。
刀版图要看什么
刀版图是盒子的展开图,实线是切断线、虚线是压痕线。客户签字前至少要确认三件事:成品尺寸(内尺寸还是外尺寸,差一个纸厚就是装不进去)、粘口与包边余量、以及出血位。灰板礼盒还要确认裱纸的包边方向,否则成品会出现「一面有包边、一面露灰板」的情况。
签样签的是标准
签样不只是签个名,而是把这一只盒子定为批量验收的基准:颜色以它为准、工艺位置以它为准、松紧度以它为准。签字后我们会留一只同批样盒存档,批量生产时用来比对。如果中途改设计、改材料,需要重新签样,不能用旧样验收新货。
打样费和版费的处理方式各家不同,下单转大货时通常可以抵扣,谈的时候直接把这一条写进报价单,后面不会有争议。
上一篇:烫金击凸UV:三种表面工艺怎么选