礼盒怎么选:盒型、材质、工艺与成本的完整决策路径
礼盒的选型,本质是四道题的排序
采购一只礼盒,多数人从「好不好看」开始问,结果往往在报价单上返工。更有效的顺序是先定盒型、再定材质、再定工艺、最后核成本:盒型决定结构成本,材质决定手感与印刷表现,工艺决定质感上限,成本是前三个变量的结果而不是起点。
第一道题:盒型决定开箱体验与结构成本
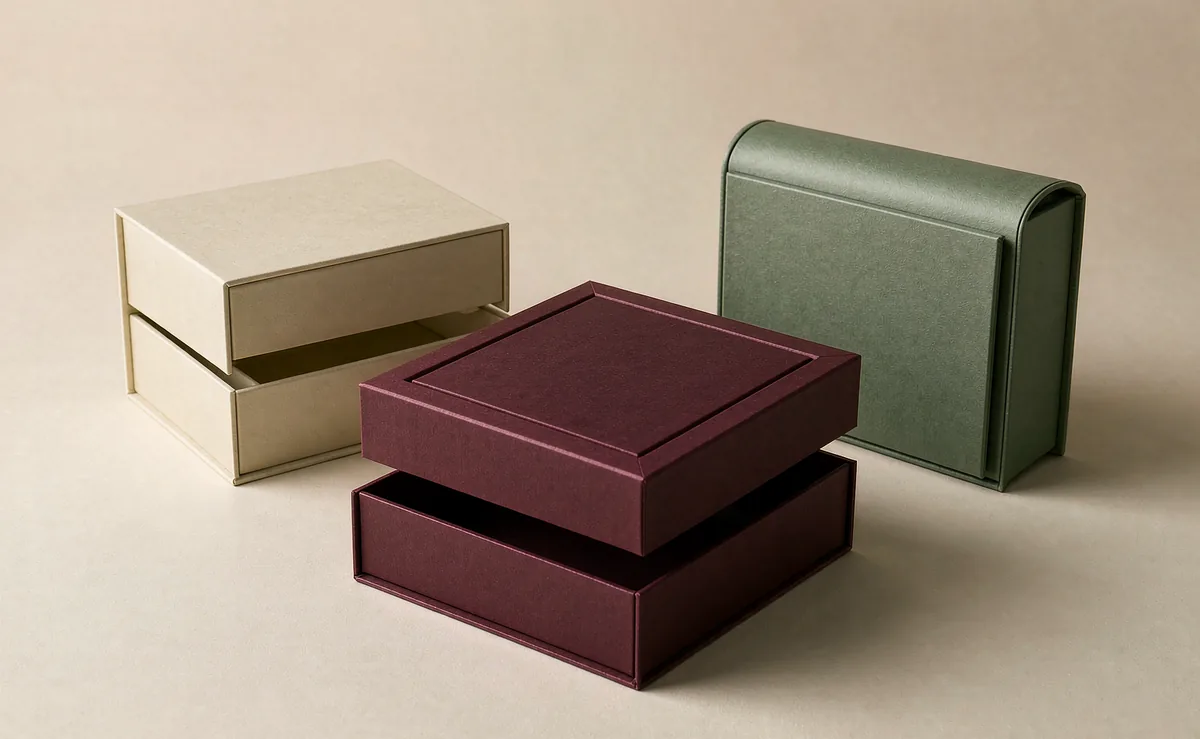
盒型是唯一一个「定下来就很难改」的变量,它决定了刀模、糊盒工序、内托结构和装箱方式,改盒型等于重做一整套模具。先看五种主流结构的差异:
| 盒型 | 结构特点 | 开合体验 | 模具与起订 | 适用产品 |
|---|---|---|---|---|
| 天地盖 | 独立盒盖扣合盒底,灰板骨架外包面纸 | 拿下盒盖,仪式感直接 | 刀模通用度高,500 只起可做 | 保健品、茶叶、化妆品、伴手礼 |
| 抽屉盒 | 外套筒加内抽屉,可加丝带拉手 | 抽出动作,节奏感最强 | 内外两层,公差要求严 | 珠宝、香水、小件数码 |
| 书型盒 | 铰链翻盖如翻书,可内置磁吸 | 翻开带「阅读」暗示 | 需裱铰链位,人工占比高 | 套装、画册式礼盒、伴手礼 |
| 双开门 | 左右对开,内衬常做分层 | 展开面积大,展示性强 | 结构件多,起订量偏高 | 酒类、茶具、组合套装 |
| 磁吸翻盖 | 翻盖内埋磁铁吸合 | 开合有阻尼感,可反复使用 | 磁铁需定位,依赖量产工艺稳定性 | 电子配件、美妆、样品盒 |
天地盖:最稳的默认选项
天地盖通用性最好,原因不在好看,而在于它的结构变量少:盒盖与盒底的间隙、灰板厚度、面纸包边余量,三个参数定住了,品质就稳。它也是改版最便宜的结构——换面纸、换印刷、加烫金,模具基本不用动。当产品尺寸规整、预算中等、交期紧,天地盖几乎总是第一选择。
抽屉盒:公差最敏感
抽屉盒的体验全在「抽」的那一下:太松会晃,太紧抽不动。公差通常要控制在 ±0.3–0.5mm,且对湿度敏感——南方梅雨季生产、北方冬季到货,同批货手感可能不一样。外筒与内抽屉最好同批同料生产,跨批拼装是手感不一致的主因。
书型盒与磁吸翻盖:给扁平产品用
两者的共同点是「薄」,适合高度有限、需要平铺展示的产品。书型盒的铰链位需单独裱贴,人工工时高于天地盖;磁吸翻盖的关键在磁铁:直径 8–12mm 的钕磁铁、单边 2–4 颗,位置偏 1mm 就会吸不牢或吸偏。这类盒子务必先出白样确认手感,再进刀模。
第二道题:材质决定第一手感
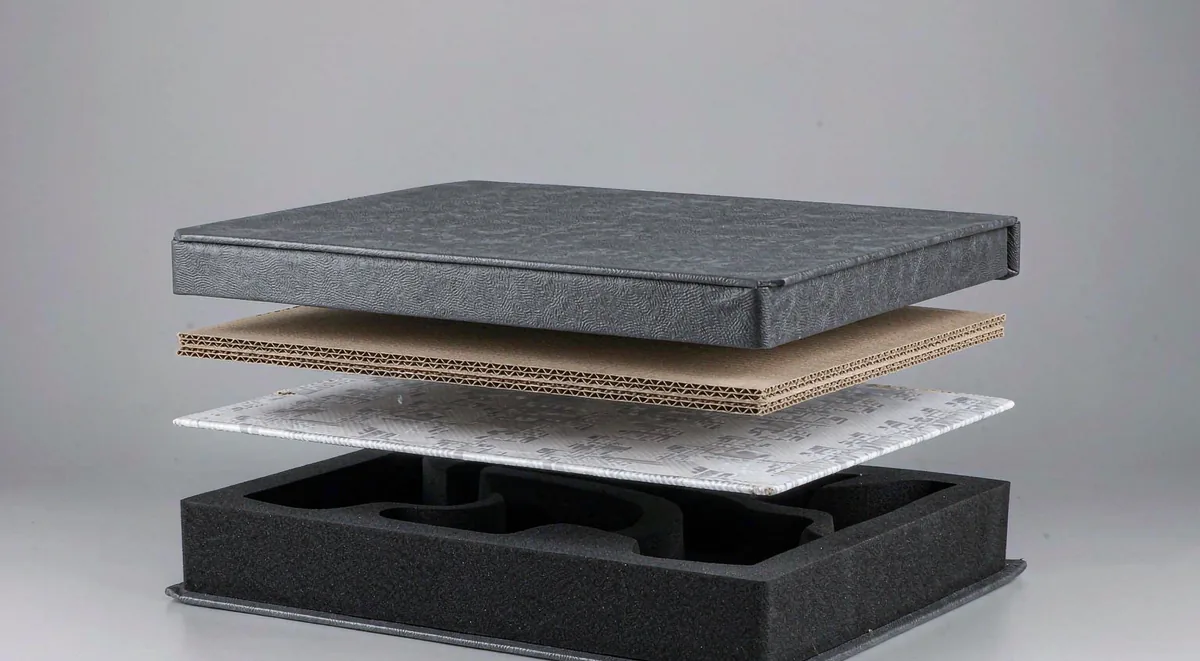
盒型定完,第二层是「摸上去是什么感觉」。一只精品礼盒由四层构成:面纸、灰板、内衬、内托,其中面纸贡献了 80% 的第一印象。
| 面纸类型 | 常见克重 | 表面手感 | 印刷适性 | 成本 | 注意点 |
|---|---|---|---|---|---|
| 铜版纸覆膜 | 157–200g | 光面或哑面,偏「工业感」 | 四色还原最好 | 低–中 | 覆哑膜边角磨损会发白 |
| 特种纸(压纹、珠光) | 110–150g | 纹理明显,有触感 | 适合专色、烫金,不适合精细四色 | 中 | 深色纹路易吸灰,需覆哑油 |
| 触感纸(soft touch) | 120–157g | 类肤质,柔滑 | 四色表现中等 | 中–高 | 耐刮性一般,运输需加护角 |
| 充皮纸 | 110–140g | 仿皮纹,厚重 | 以烫金、压凸为主 | 高 | 折边处易裂,需控制压痕深度 |
| 布面(棉麻、绒布) | 按布重计 | 最温润,最「贵」 | 基本不印刷,靠烫金或丝印 | 高 | 易脏,需配外箱或绒布袋 |
灰板厚度怎么定
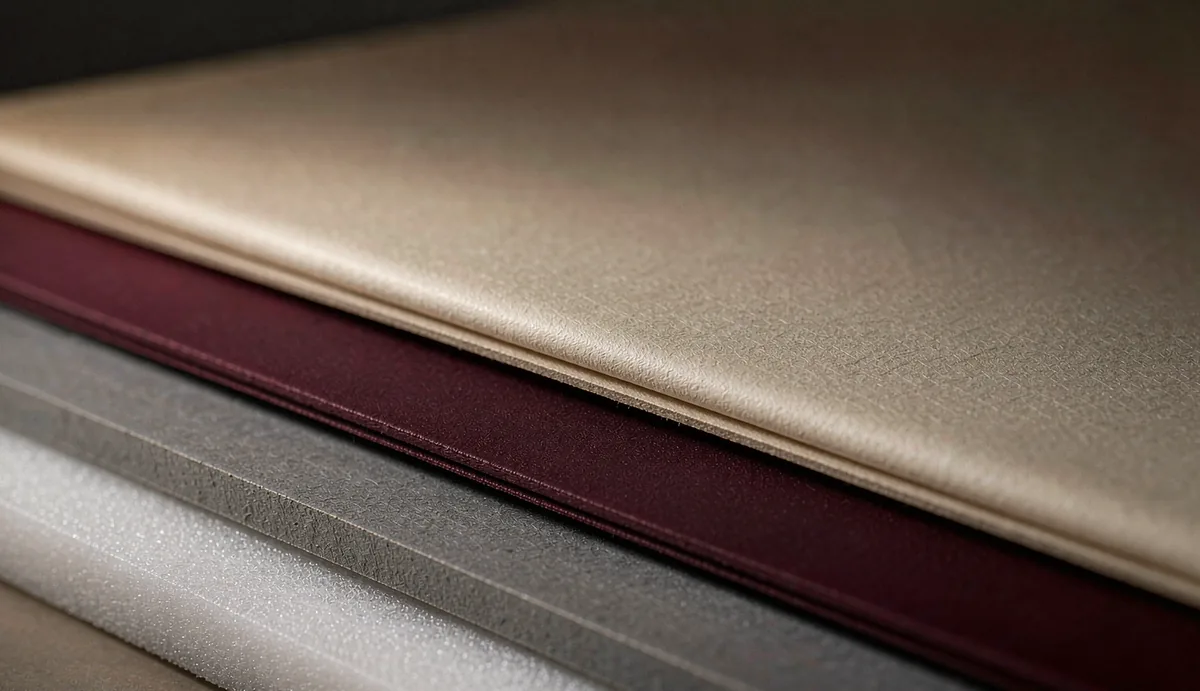
灰板是礼盒的骨架,常用 1.5、2.0、2.5、3.0mm。经验值:盒体长边 200mm 以内用 1.5–2.0mm,200–350mm 用 2.0–2.5mm,再大要上 2.5–3.0mm,否则盒盖会塌腰。盒盖比盒体薄半档,开合更轻;反过来盒盖偏厚,会有压手的稳重感。
内衬:决定产品「稳不稳」
内衬常用 EVA、海绵、纸托、吸塑四类。EVA 手感最好、可植绒,成本与模具费最高;海绵便宜但易老化掉屑;纸托全纸可回收,是近两年出口订单增长最快的选项;吸塑成本低,但对回收要求高的市场要慎用。产品有异形或易碎件时,内托卡位深度建议做到产品厚度的 1/3 以上。
第三道题:工艺是加分项,也是成本放大器
烫金、击凸、局部 UV、模切开窗这四项是礼盒最常见的质感手段,但每一项都会叠加一道工序和一次对位风险。烫金面积越大、线条越细,对版越难,废品率越高;击凸的深度受灰板厚度限制,2.0mm 灰板上做 0.6mm 以上的凸起,正面容易出现「鼓包」;局部 UV 要求面纸吸墨均匀,特种纸纹路深的地方会花;模切开窗则要考虑内托与外箱的避让。
实用判断:同一只盒子上质感动作用两种以内最容易做得干净;三种以上堆叠,良率和交期都会变差。
第四道题:钱到底花在哪
| 成本项 | 大致占比 | 主要影响因素 |
|---|---|---|
| 材料 | 40%–50% | 面纸类型、灰板厚度、内衬材质、盒型展开面积 |
| 人工 | 20%–30% | 手工糊盒比例、结构复杂程度、内托装配工序 |
| 表面工艺 | 15%–25% | 烫金/击凸/UV 的面积与道数、是否含模切开窗 |
| 制版与损耗 | 8%–15% | 起订量、刀模数量、打样轮次 |
占比是经验区间,不是报价公式,但方向很明确:想降本,先看盒型展开面积和内托结构,这两项动一次能省 10% 以上;在面纸上省,往往只省个位数,却最先被客户看出来。
打样与量产:四个容易返工的点
一是打样方式。数码样只能看设计,白样只能看结构,正式样才同时具备两者,量产前应以正式样为准。
二是色差。同一份文件在铜版纸和特种纸上的呈色差异明显,深色(墨绿、酒红、藏青)最容易偏,量产前应确认色差范围并留签样。
三是纹向与翘曲。面纸和灰板的纹向应尽量一致,纹向交叉是盒盖起拱的主要原因;湿度高的季节生产,出货前应做 24 小时平衡。
四是装箱。精品礼盒最怕挤压,外箱内径留 5–10mm 缓冲或用隔板分格,运输破损八成出在这一步。
小结:一套礼盒的合理决策顺序
盒型定结构成本,材质定手感,工艺定质感上限,成本永远是结果。四步走完再进打样,返工概率会明显下降。需要现成参照,可以先看天地盖礼盒与抽屉盒两条产品线的实拍结构;打样排期与量产节奏,参考定制流程页的节点说明。
杭州东彩包装长期为美妆、大健康与精品食品客户做礼盒 OEM/ODM,结构设计、材质打样与量产交付在同一厂内完成。有具体尺寸与预算区间,欢迎把需求发给我们,48 小时内回结构建议与报价区间。